

Jika Anda pernah berdiri di lantai produksi dengan 10, 20, bahkan 50 stasiun pengelasan yang beroperasi dengan kemiringan penuh, Anda pasti tahu kekacauan yang timbul saat mencatat setiap pengelasan. Satu sambungan yang buruk dapat menggagalkan seluruh batch produksi, memerlukan biaya pengerjaan ulang yang ribuan, dan bahkan membahayakan keselamatan produk—terutama di industri seperti otomotif, dirgantara, dan peralatan berat di mana integritas las tidak dapat dinegosiasikan. Beberapa tahun yang lalu, saya mendapat telepon dari pabrik suku cadang otomotif skala menengah yang penuh dengan kertas, spreadsheet, dan beberapa robot las yang rusak. Mereka melakukan shift 12 jam hanya untuk mencocokkan nomor pengelasan dengan bagian-bagiannya, dan ketika komponen gandar rusak, mereka menghabiskan waktu tiga hari untuk melacak stasiun mana yang melakukan pekerjaan tersebut, pengaturan apa yang digunakan, dan mengapa pengelasan gagal. Itulah permasalahan yang harus diselesaikan oleh tim kami dalam Sistem Penelusuran Las. Pada intinya, sistem ini bukan sekadar alat untuk mencatat data—tetapi merupakan hub terpusat yang mengubah stasiun pengelasan yang terputus menjadi operasi yang terkoordinasi dan transparan. Mari kita uraikan cara kerjanya, karena menangani beberapa stasiun bukan hanya tentang mengumpulkan data—tetapi tentang melakukannya secara konsisten, aman, dan dalam waktu nyata.
Pertama, Anda memerlukan cara untuk menghubungkan setiap stasiun ke satu sumber kebenaran. Sebagian besar pabrik manufaktur menjalankan peralatan las lama yang tidak mendukung perangkat lunak modern, jadi langkah pertama dalam sistem kami adalah integrasi yang lancar dan tidak mengganggu. Kami tidak memaksa Anda untuk merobek senjata atau robot las yang berfungsi sempurna—solusi kami dapat digunakan dengan MIG, TIG, SMAW, dan bahkan stasiun las robot otomatis, tanpa memandang usia atau merek. Setiap stasiun pengelasan mendapat unit pengambilan data kecil khusus, seperti Weld Data Logger kami, yang dipasang langsung pada sumber listrik. Logger tersebut bertindak sebagai jembatan antara perangkat keras stasiun dan perangkat lunak terpusat kami, menarik setiap parameter penting: tegangan busur, arus listrik, kecepatan perjalanan, laju pengumpanan kabel, dan aliran gas, semuanya dalam peningkatan mikrodetik. Untuk pabrik dengan 30 stasiun, itu berarti 30 data logger masing-masing mengirimkan aliran data ke cloud atau server lokal secara real-time. Tidak ada lagi teknisi yang menyambungkan drive USB secara manual di akhir giliran kerja—tidak ada lagi data yang hilang jika logger lupa atau spreadsheet salah tempat.
Namun konektivitas saja tidak cukup; Anda memerlukan cara untuk mengatur data tersebut sehingga Anda tidak perlu menyaring jutaan catatan untuk menemukan satu lasan. Sistem Manajemen Pengelasan kami secara otomatis menandai setiap pengelasan dengan empat pengidentifikasi utama yang menghubungkannya dengan bagian, operator, shift, dan stasiun asalnya. Saat operator memuat komponen ke dalam perlengkapan las, mereka memindai kode QR atau memasukkan nomor pekerjaan, dan sistem mengikat identitas komponen tersebut ke las yang sedang dibuat. Untuk setiap stasiun, kami menetapkan ID unik yang disimpan dalam sistem, jadi jika pengelasan gagal di kemudian hari, Anda dapat memfilter semua catatan untuk hanya menampilkan pengelasan dari stasiun tertentu, pada shift tersebut, menggunakan kredensial operator tersebut. Di sinilah Weld Traceability System mendapatkan namanya: sistem ini menciptakan jejak digital yang tidak dapat dipecahkan untuk setiap pengelasan. Di pabrik otomotif yang saya sebutkan sebelumnya, hal ini memangkas waktu penelusuran mereka dari tiga hari menjadi 17 menit pada minggu pertama mereka menggunakan sistem kami. Ketika poros yang rusak dilaporkan, mereka memindai nomor komponen, menarik jejak pengelasan, dan melihat bahwa stasiun 7, yang dioperasikan oleh John Doe pada shift malam, telah menggunakan laju pengumpanan kawat 10% di bawah pengaturan yang disetujui. Tidak perlu lagi menebak-nebak, tidak perlu lagi menggali file kertas tanpa henti.
Menangani beberapa stasiun juga berarti mengelola konsistensi di seluruh lantai. Bahkan variasi kecil dalam parameter pengelasan dari satu stasiun ke stasiun berikutnya dapat menyebabkan kerusakan. Di situlah Sistem Pemantauan Proses Pengelasan kami berperan, menciptakan serangkaian parameter standar untuk setiap pekerjaan dan menerapkannya dari stasiun ke stasiun. Katakanlah Anda menjalankan sejumlah manifold buang yang memerlukan 22-24 volt dan 180-200 amp. Sistem kami mengunci parameter tersebut untuk pekerjaan tersebut, dan jika ada stasiun yang menyimpang—bahkan sebesar 0,5 volt atau 1 amp—perangkat lunak akan mengirimkan peringatan langsung ke tablet operator dan telepon supervisor. Tidak perlu lagi menunggu pemeriksaan kualitas akhir shift untuk menemukan bahwa sumber listrik stasiun telah keluar dari kalibrasi. Untuk pabrik dengan ratusan stasiun, kontrol standar ini merupakan terobosan baru. Saya bekerja dengan produsen peralatan pertanian yang memiliki 45 stasiun yang tersebar di tiga jalur produksi; sebelum sistem kami, tingkat penolakan las pada rangka traktor adalah 8,2%. Enam bulan setelah penerapan Sistem Penelusuran Las dan Pemantauan Proses Las yang terhubung, tingkat penolakan tersebut turun menjadi 2,1% karena setiap stasiun menjalankan pengaturan yang disetujui sama persis, tanpa pengecualian.
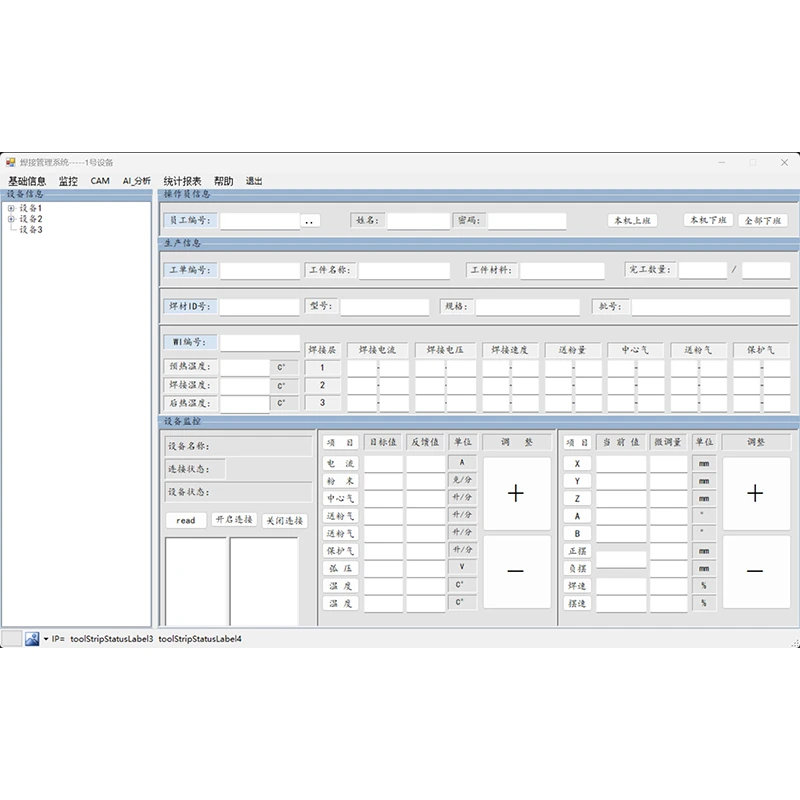
Tantangan utama lainnya dengan banyak stasiun adalah kelebihan data. Jika Anda menjalankan 50 stasiun, Anda mungkin melihat ratusan titik data setiap detik—terlalu banyak untuk diurai oleh supervisor secara real-time. Solusi kami menyederhanakan hal ini dengan membuat dasbor khusus untuk setiap peran pengguna. Seorang supervisor lini mendapat gambaran tingkat tinggi tentang status setiap stasiun: apakah stasiun tersebut online? Apakah itu tetap dalam parameter? Apakah penyelesaian pengelasan sesuai jalurnya? Seorang insinyur kualitas dapat menelusuri riwayat satu stasiun, mengambil laporan semua pengelasan dari pergeseran tertentu, atau referensi silang data pengelasan dengan hasil pengujian non-destruktif. Misalnya, jika 3 las dari stasiun 12 gagal dalam uji tarik minggu lalu, teknisi dapat mengambil semua data dari stasiun tersebut selama periode tersebut, melihat apakah laju pengumpanan kawat konsisten, atau apakah ada penurunan aliran gas sesaat yang menyebabkan porositas. Tingkat perincian ini tidak memerlukan gelar ilmu data—sistem kami mengubah data mentah menjadi wawasan yang dapat ditindaklanjuti. Kami juga menawarkan Pemantauan Data Busur, yang menyaring kebisingan dari proses pengelasan, seperti permulaan dan penghentian busur, untuk fokus hanya pada bagian penting dari siklus pengelasan. Artinya, Anda tidak membuang-buang waktu untuk meneliti data yang tidak penting, dan Anda dapat melihat tren sebelum hal tersebut menimbulkan masalah.
Keamanan adalah faktor lain yang sering diabaikan ketika mengelola beberapa stasiun, terutama di industri yang tunduk pada persyaratan peraturan seperti ISO 3834, AS9100, atau AWS D1. Sistem Penelusuran Las kami membuat jejak audit yang tidak dapat diubah—Anda tidak dapat mengedit atau menghapus data las setelah dicatat. Hal ini penting dalam audit, karena Anda perlu membuktikan dengan tepat apa yang dilakukan, kapan, dan oleh siapa. Untuk pabrik dengan banyak shift dan puluhan operator, sistem ini juga mengelola akses pengguna: hanya operator bersertifikat yang dapat masuk ke stasiun, dan kredensial masing-masing operator terikat pada catatan pengelasan mereka. Jika operator tidak memiliki sertifikasi untuk melakukan pekerjaan tertentu, stasiun tidak akan mengizinkan mereka memulai pengelasan, sehingga menghentikan pekerjaan yang tidak sesuai sebelum dimulai. Saya telah melihat pabrik mendapat tanda bahaya selama audit ISO karena mereka tidak dapat menghasilkan jejak audit yang jelas untuk pengelasan, dan sistem kami menghilangkan risiko tersebut. Pemasok suku cadang dirgantara tempat kami bekerja memiliki 12 stasiun yang memproduksi las badan pesawat; sebelum sistem kami, mereka menghabiskan 20 jam per audit untuk mengumpulkan catatan kertas, dan melewatkan 3 pengelasan kritis yang tidak didokumentasikan. Kini, persiapan audit membutuhkan waktu kurang dari satu jam, dan setiap pengelasan diverifikasi sesuai kepatuhan.
Skalabilitas juga penting. Mungkin Anda memulai dengan 10 stasiun dan berencana menambah 20 stasiun lagi tahun depan, atau memindahkan beberapa stasiun ke jalur produksi baru. Sistem Ketertelusuran Las kami dibuat untuk berkembang bersama Anda—Anda tidak perlu mengganti seluruh sistem saat menambahkan stasiun. Weld Data Logger bersifat plug-and-play, sehingga penambahan stasiun baru memerlukan waktu kurang dari satu jam, dan perangkat lunak terpusat dapat menangani ribuan stasiun tanpa melambat. Kami memiliki klien yang berpindah dari 15 stasiun menjadi 120 dalam tiga tahun, dan mereka hanya menambahkan logger seiring perluasannya, tidak diperlukan konfigurasi ulang. Fleksibilitas ini adalah kunci bagi produsen skala menengah dan berkembang yang tidak memiliki anggaran untuk melakukan rip-and-replace secara penuh sekaligus.
Mari kita bicara tentang hasil nyata untuk menempatkan semua ini dalam konteksnya. Sebuah produsen peralatan konstruksi di Midwest datang kepada kami tahun lalu dengan permasalahan: 28 stasiun pengelasan mereka memproduksi 1.200 las per hari, dan biaya pengerjaan ulang mereka adalah $180.000 per bulan, sebagian besar disebabkan oleh pengelasan yang tidak konsisten dari stasiun lama yang tidak dirawat dengan baik. Mereka mencoba sistem pesaing terlebih dahulu, namun sistemnya kikuk—mereka harus menyewa tim TI untuk mengelolanya, dan sistem tersebut hanya berfungsi dengan robot baru, sehingga mereka tidak dapat mengintegrasikan stasiun MIG manual yang sudah ada. Setelah beralih ke Sistem Penelusuran Las kami, dengan Weld Data Logger dan Weld Process Monitoring yang terintegrasi, mereka mengalami penurunan pengerjaan ulang sebesar 32% dalam waktu tiga bulan. Mereka juga memangkas waktu kerja mereka untuk dokumentasi pengelasan sebanyak 40 jam per minggu, sehingga memberikan kebebasan bagi tim berkualitas untuk fokus pada pemeriksaan proaktif dibandingkan entri data reaktif. Supervisor yang bertanggung jawab atas operasi pengelasan mengatakan kepada saya, "Sebelumnya, saya menghabiskan separuh shift saya untuk mencari laporan dari setiap stasiun. Sekarang saya membuka dashboard saya pada jam 7 pagi dan melihat apakah ada stasiun yang mati, dan memperbaikinya sebelum menjadi masalah."
Tentu saja, tidak ada sistem yang sempurna, dan kami selalu bekerja sama dengan klien untuk menyesuaikan solusi kami dengan kebutuhan spesifik mereka. Untuk pabrik dengan peralatan lama, kami menawarkan pencatat data nirkabel sehingga Anda tidak perlu memasang kabel baru di seluruh lantai, sehingga menghemat waktu dan mengurangi waktu henti selama pemasangan. Untuk industri dengan regulasi ketat seperti peralatan medis, kami dapat menambahkan langkah validasi tambahan untuk memastikan setiap pengelasan memenuhi persyaratan FDA yang ketat. Kuncinya bukanlah memaksakan solusi yang universal—tetapi membangun sistem yang terintegrasi dengan stasiun, proses, dan tujuan yang ada.
Jika Anda mengelola beberapa stasiun pengelasan dan bosan dengan catatan kertas, biaya pengerjaan ulang, dan kerumitan audit, Sistem Ketertelusuran Las kami dirancang untuk menjadikan operasi Anda lebih transparan, efisien, dan patuh. Untuk mempelajari lebih lanjut tentang bagaimana kami dapat membantu lantai pengelasan Anda berjalan lancar, hubungi tim kami untuk mendiskusikan kebutuhan spesifik Anda dan jelajahi bagaimana solusi kami seperti Sistem Manajemen Las, Sistem Pemantauan Proses Las, Pencatat Data Las, Pemantauan Data Busur, dan Sistem Penelusuran Las dapat bekerja untuk Anda.
Referensi:
- Masyarakat Pengelasan Amerika. (2022). Standar Jaminan Mutu dan Penelusuran Las. AWS D1.1: Kode Pengelasan Struktural – Baja.
- Organisasi Internasional untuk Standardisasi. (2021). Manajemen Mutu dalam Pengelasan – Persyaratan Kegiatan Pengelasan. ISO 3834-2:2021.
- Kemitraan Penyuluhan Manufaktur. (2023). Peningkatan Kualitas Berbasis Data dalam Operasi Pengelasan: Praktik Terbaik untuk Fasilitas Multi-Stasiun. Ringkasan Teknis NIST MEP.
- Jurnal Pengelasan. (2022). “Sistem Ketertelusuran Mengurangi Pengerjaan Ulang dan Meningkatkan Kepatuhan di Lantai Pengelasan Multi-Stasiun.” Jilid 101, Edisi 8.